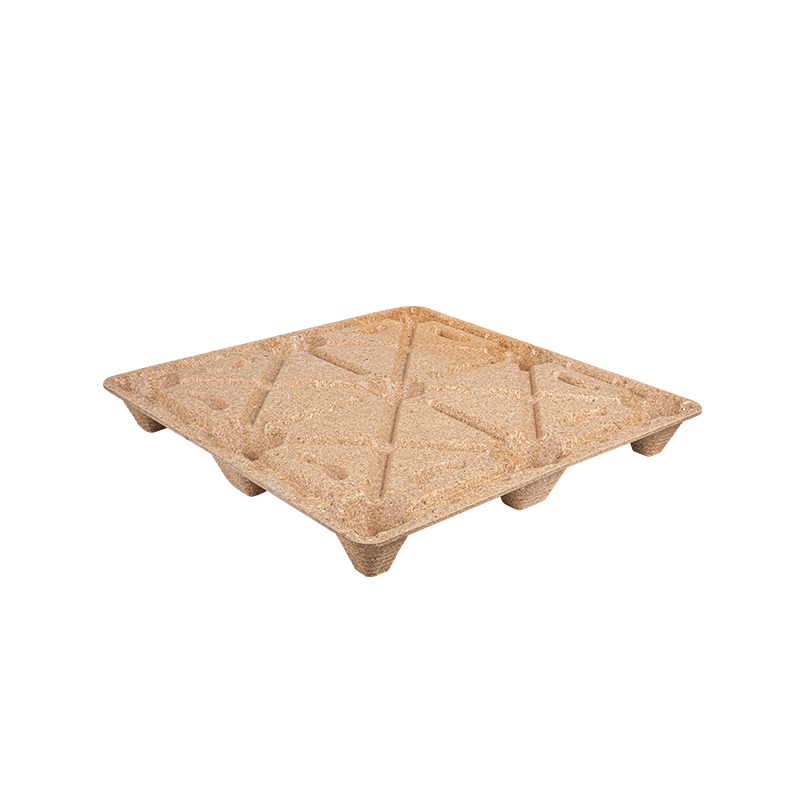
Lisované dřevěné palety, také známé jako lisované dřevěné palety, lisované dřevěné palety nebo lisované dřevěné palety , se vyrábějí spojením připravených dřevěných částic nebo vláken s pojivem a formováním směsi uvnitř vyhřívané formy pod tlakem.
Na rozdíl od konvenčních dřevěných palet s hřebíky lze paletovou plošinu, nosná žebra, patky a geometrii vstupu vidlice vytvořit jako jednu integrovanou konstrukci. Tento výrobní přístup umožňuje redukovat volné součásti, řídit geometrii palet, vytvářet vnořitelné konstrukce a využívat piliny, dřevěné hobliny, recyklovaná dřevní vlákna a další vhodné zbytky při zpracování dřeva.
Pro kupce a výrobce palet však úspěšné tvarování lisovaných dřevěných palet závisí na mnohem více než na pouhém zvýšení lisovacího tlaku. Vlhkost suroviny, distribuce částic, chemie pojiva, teplota formy, hmotnost vsázky, geometrie formy, doba vytvrzování a chlazení, to vše se vzájemně ovlivňuje.
Tato příručka vysvětluje hlavní inženýrské úvahy spojené s navrhováním a výrobou lisovaných dřevěných palet pro logistiku a exportní aplikace.
1. Proces výroby lisovaných dřevěných palet a kritické parametry tvarování
Typická lisovaná paletová linka má řízenou sekvenci:
Příprava surovin → Drcení a prosévání → Sušení a úprava vlhkosti → Míchání lepidel → Vsázkové vážení → Plnění formy → Lisování za tepla → Vytvrzování → Vyjímání z formy → Chlazení → Kontrola
Příprava surovin
Dřevěné štěpky, piliny, hobliny a recyklované dřevo musí být před lisováním normálně zpracovány do přiměřeně konzistentního rozložení částic.
Příliš velké kusy mohou bránit rovnoměrnému vyplnění dutiny, zatímco nadměrný podíl jemných částic může zvýšit požadavky na pojivo a snížit propustnost během lisování za tepla.
Zvláště důležitá je kontrola vlhkosti. Publikované procesy tvarovaného dřeva běžně používají materiál s vlhkostí nižší než přibližně 10 %, ačkoli některé pojivové systémy a výrobní postupy fungují na různých úrovních. Optimální hodnota by proto měla být stanovena spíše zkouškami než kopírováním z jiné výrobní linky.
Typická vývojová Windows
Následující hodnoty by měly být považovány za výchozí body pro vývoj procesů, nikoli univerzální specifikace .
| Stav suroviny | Počáteční rozsah vlhkosti | Teplota formy | Efektivní tvarovací tlak | Typický vývojový cyklus |
| Jemné piliny / dřevěné vlákno | 5–10 % | 150–200 °C | 2–5 MPa | 2–6 min |
| Smíšené částice recyklovaného dřeva | 6–10 % | 160–210 °C | 2,5–5 MPa | 3–8 min |
| Hrubší vločky / prameny | Závislý na pojivu | 150–220 °C | 2–5 MPa | 3–10 min |
Historické procesy lisovaného dřeva udávají teploty lisování kolem 150–220 °C , tlaky přibližně 20–80 kg/cm² a doba tvarování v rozmezí od sekund do několika minut. Jiné tvarované systémy dřevo-pramen používají zhruba 300–700 psi s lisovacími cykly přibližně 2–10 minut v závislosti na tloušťce, hustotě, vlhkosti a chemickém složení pojiva.
Důležitým bodem je to samotné druhy dřeva by neměly určovat nastavení lisu . Velikost částic, objemová hustota, pojivo, tloušťka palety, hloubka žebra, konstrukce formy a rozložení náplně jsou často stejně důležité.
Doporučené monitorování výroby
U nového řádku patří mezi užitečné kontrolní body kontroly kvality:
- Vlhkost suroviny: každou příchozí dávku a minimálně každou hodinu během výroby
- Dávkování pojiva: každou dávku formulace
- Hmotnost nabití: první kusy a pravidelné kontroly během každé směny
- Teplota formy: průběžně zaznamenávána
- Tlak a doba prodlevy: zaznamenává se pro každý cyklus, kde je k dispozici protokolování dat PLC
- Kritické rozměry: první článek plus plánované vzorkování v průběhu procesu
- Hmotnost palety: periodické vzorkování SPC k identifikaci kolísání náboje
- Destruktivní zátěžové zkoušky: podle schváleného plánu validace výroby
Optimalizace procesu by měla používat skutečné výsledky testů rozměrů, hustoty, vlhkosti a zátěže k definování přijatelného výrobního okna.
2. Design forem a nástroje pro nestability tvarované dřevěné palety
Forma určuje mnohem více než jen vzhled palety. Ovládá to tok materiálu, strukturální tuhost, účinnost vkládání, přístupnost vidlice, místní hustota a spolehlivost demontáže .
Mezi důležité designové prvky patří:
Úhly ponoru
Vertikální stěny a hluboké patky palet vyžadují dostatečný tah, aby se mohly čistě uvolnit z formy. Předběžný návrh může začít kolem 1–3 stupně , s dodatečným průvanem uvažovaným pro hlubší vnořené prvky nebo povrchy náchylné k přilepení.
Žebra a výztuž
Namísto jednoduchého zesílení celé palety by se výztuž měla soustředit kolem:
- zóny vstupu do vidlic;
- patky palet;
- palubní přechody;
- oblasti s vysokým ohybovým momentem;
- cesty přenosu zatížení mezi palubou a podpěrami.
Hladké přechody a velkorysé vnitřní poloměry pomáhají snížit koncentraci napětí a zlepšit tok materiálu.
Geometrie vnoření
U zasouvatelných palet by měli inženýři zkontrolovat:
horní paluba světlá noha kužel hloubka vnoření separace světlá výška stohované palety
Paletu, která je uložena příliš těsně, může být obtížné po uskladnění oddělit, zatímco nadměrná vůle plýtvá přepravním objemem.
Odvětrávání a tok materiálu
Hluboké dutiny mohou zachycovat páry nebo bránit materiálu, aby se dostal do rohů. Odvzdušnění formy, distribuce krmiva a umístění místní náplně by proto měly být vyhodnoceny před dokončením výrobních nástrojů.
Mezi užitečné inženýrské soubory běžně patří:
- KROK
- IGES
- Parasolid
- DXF pro 2D profily a kontrolní výkresy
Před výrobou plné výrobní formy mohou výrobci použít 3D tištěné modely geometrie, obrobené prototypové břitové destičky nebo nástroje pro vývoj hliníku k ověření rozměrů palety, vůlí vidlic, uložení a uložení balíku.
Základní revize návrhu formy by se měla ptát:
- Může se paleta uvolnit bez poškození žeber nebo nohou?
- Dokáže se náboj dostat do každé hluboké dutiny?
- Jsou kritické oblasti dostatečně silné bez zbytečného materiálu?
- Lze opotřebovaná místa vyměnit pomocí vložek?
- Jsou topné zóny vyvážené?
- Dají se větrací otvory a povrchy forem snadno čistit?
- Lze kritické rozměry měřit pomocí opakovatelných měřidel?
3. Dřevěné suroviny, lepidla a úvahy o shodě v USA
Cena surovin je jednou z atrakcí výroby lisovaných palet, protože lze využít vhodné procesy piliny, dřevěné hobliny, regenerované dřevěné částice a další čisté zbytky po zpracování dřeva .
Recyklované suroviny však musí být kontrolovány.
Kovové úlomky, plasty, barva, nadměrná kůra, půda nebo chemicky kontaminovaný odpad mohou narušovat formování a mohou způsobit problémy s dodržováním předpisů nebo kvalitou.
Výběr pojiva
Běžné rodiny pojiv v aplikacích na dřevo zahrnují fenolické systémy a pojiva na bázi isokyanátů, jako je MDI.
| Zvažování pořadače | Pojivo fenolického typu | Pořadač typu MDI |
| Odolnost proti vlhkosti | Dobře | Velmi dobré |
| Strukturální lepení | Dobře | Vysoká |
| Podmínky vyléčení | Tepelně závislý | Vysokály formulation dependent |
| Příspěvek formaldehydu | Nutno vyhodnotit | Bez přidaného formaldehydu ze samotného isokyanátu |
| Citlivost zpracování | Mírný | Vyžaduje pečlivou kontrolu vlhkosti a manipulaci |
| náklady | Často konkurenční | Často vyšší |
Správné složení by mělo vyvážit mechanickou pevnost, odolnost proti vlhkosti, dobu zpracování, požadavky na emise, recyklovatelnost a náklady.
Hlava VI TSCA a CARB
Častou chybou je tvrzení, že každá lisovaná dřevěná paleta je automaticky regulována pod TSCA hlava VI .
EPA specificky reguluje kategorie výrobků z kompozitního dřeva včetně překližka z tvrdého dřeva, dřevovláknité desky střední hustoty a dřevotřískové desky spolu s příslušnými hotovými výrobky obsahujícími tyto regulované produkty. Výrobce lisovaných palet by proto měl spíše než automaticky tvrdit, že všechny lisované palety vyžadují certifikaci TSCA Hlava VI, určit, zda jeho konkrétní materiálová konstrukce spadá do definic právních předpisů.
U projektů v USA by týmy pro nákup a dodržování předpisů měly zkontrolovat:
- klasifikace vstupních surovin;
- chemie pojiv;
- dodavatel BL a technická dokumentace;
- použitelné požadavky na formaldehyd;
- dokumentace k recyklovanému obsahu;
- Požadavky na zdroje FSC nebo SFI, pokud to kupující stanoví.
ISPM 15 a zpracované dřevo
ISPM 15 řeší především fytosanitární rizika z obalový materiál ze surového dřeva používané v mezinárodním obchodě.
Standard IPPC vylučuje dřevěné obaly vyrobené ze dřeva, které bylo zpracováno způsobem, který je účinně zbavuje rizika škůdců, přičemž typickým příkladem je překližka.
Tento princip zpracovaného dřeva může být důležitou výhodou pro správně vyrobené lisované nebo lisované palety. Vývozci by však měli potvrdit klasifikaci konkrétní palety a požadavky cílové země, místo aby se spoléhali pouze na marketingové prohlášení.
4. Testování ořezávání, rozměrových tolerancí a výkonu palet
Po vyjmutí z formy a ochlazení mohou palety vyžadovat oříznutí hran, odstranění otřepů, vrtání, identifikační značení, broušení nebo jiné dokončovací operace.
Pro opakovanou výrobu může CNC ořezávání zajistit konzistentní:
- délka a šířka palety;
- otvory pro vidlice;
- geometrie rohu;
- lokalizační funkce;
- zakázkové výřezy.
Namísto použití zbytečně přísných tolerancí obrábění na celou paletu by měl výkres identifikovat kritické dimenze funkce .
Například vývojový výkres může cílit přibližně ±1–2 mm u vybraných kontrolovaných rozměrů a ±2–3 mm u větších celkových rozměrů , ale skutečné tolerance musí být potvrzeny studiem schopností formy a výrobními daty.
Ověření výkonu palet
Důležité testy mohou zahrnovat:
- statická komprese;
- ohýbání paluby;
- dynamické ovládání;
- manipulace s vysokozdvižným vozíkem;
- odolnost proti nárazu nebo pádu;
- stohovací stabilita;
- simulace regálů, kde je paleta určena pro použití v regálu;
- zkoušky vlhkosti.
Proud ISO 8611-1:2025 specifikuje metody pro hodnocení nových plochých palet, včetně testování nominálního zatížení, testování maximálního pracovního zatížení a porovnání trvanlivosti. ISO 8611-2:2025 řeší požadavky na výkon a výběr testu.
Pro aplikace v USA, ASTM D1185-98a (2025) poskytuje statické kompresní, ohýbací a dynamické testovací metody pro palety vyrobené z materiálů včetně masivního dřeva a dřevěných kompozitů. ASTM také doporučuje testování v terénu k ověření výkonu v zamýšleném distribučním prostředí.
Pro zákazníky používající společné 48 × 40 v americké paletě kompatibilita by měla být také kontrolována s vysokozdvižnými vozíky, paletovými zvedáky, dopravníky, regály, balicími systémy a automatizací skladů zákazníka.
5. Výroba lisovaných palet v měřítku: náklady, výkon a odstraňování problémů
Úspěšný prototyp automaticky nevyrábí ekonomickou výrobní linku.
Při škálování z pilotní výroby na více směn by měli výrobci sledovat:
doba cyklu, doba provozuschopnosti, dostupnost formy, doba výměny, kapacita sušičky, kapacita míchání lepidla, práce, zmetkovitost a doba chlazení.
Jednoduchý model jednotkových nákladů lze napsat jako:
Jednotkové náklady = Dřevo jako surovina Pojivo Energie Práce Údržba Šrot Forma Amortizace Zařízení Odpisy
Pro investici formy:
Náklady na formu na paletu = celková investice do formy ÷ očekávaná životnost výroby
Výrobní model by proto měl obsahovat:
| náklady / Production Variable | Vstup |
| Doba cyklu stisknutí | min/cyklus |
| Dutiny na formu | ks |
| Provozní doba | hod/den |
| OEE | % |
| Pracovní dny | dny/rok |
| Roční produkce | palet/rok |
| Spotřeba dřeva | kg/paleta |
| Spotřeba pojiva | kg/paleta |
| Elektřina / tepelná energie | na paletu |
| Míra zmetkovitosti | % |
| Investice do plísní | USD |
| Očekávaná životnost formy | cykly |
To umožňuje kupujícím porovnat ekonomiku jednoho lisu s více formami, více lisy nebo vyššími úrovněmi automatizace.
Běžné formovací vady
| Defekt | Možná příčina | První kontrola | Nápravné opatření |
| Neúplná výplň | Nedostatečné nabití nebo špatná distribuce | Hmotnost nabití | Umístění rebalančního poplatku |
| Povrchové dutiny | Nekonzistence vlhkosti nebo pojiva | Vlhkost a míchání | Správné sušení a míchání |
| Warpage | Nerovnoměrné vytápění nebo chlazení | Mapa teploty formy | Vyvážení vytápění a chlazení |
| Slabá žebra | Špatný tok materiálu | Výplň žeberní dutiny | Upravte rozložení nebo geometrii formy |
| Delaminace | Neúplné vyléčení | Cyklus a pojivo | Upravte podmínky vytvrzení |
| Přebytek blesku | Přetížení nebo opotřebení formy | Uzavírací plochy | Snižte nabíjení nebo servis formy |
Kdykoli je to možné, měla by se používat data trendů. Postupné zvyšování hmotnosti palety, vzplanutí, kolísání teploty nebo rozměrový posun může odhalit problém procesu dříve, než dojde k závažným poruchám.
Vývoj vlastní lisované dřevěné palety s Ronsunem
Nejúčinnější design lisované palety začíná skutečnou logistickou aplikací.
Při projednávání nového paletového projektu s Ronsun Import & Export Co., Ltd. , užitečné informace zahrnují:
- požadovaná délka, šířka a výška palety;
- požadavky na statické a dynamické zatížení;
- vjezd vysokozdvižného vozíku a paletového zvedáku;
- podmínky skladování na podlaze, stohu nebo stojanu;
- požadavky na hnízdění;
- vývozní destinace;
- roční objem nákupu;
- environmentální požadavky nebo požadavky na recyklovaný obsah;
- požadované zkoušky nebo dokumentaci shody.
Ronsun může spolupracovat s kupujícími na vyhodnocení specifikací palet, struktur lisovaných palet, materiálových možností, požadavků na vzorky a vlastních potřeb projektu.
Pro zakázkovou výrobu lisovaných dřevěných palet nebo technické hodnocení kontaktujte Ronsun Import & Export Co., Ltd. skrz ronsun-ecopallet.com s výkresem palet, cílovým zatížením, aplikací a očekávaným objemem nákupu.
FAQ
Jaký tlak, teplota a doba cyklu se obvykle používají pro lisované dřevěné palety?
Publikované procesy lisovaného dřeva pokrývají široký rozsah, ale přibližně 150–220 °C, 2–5 MPa, and several minutes per cycle může být použit jako počáteční vývojová reference. Konečné parametry musí být validovány pro konkrétní surovinu, pojivo, tloušťku a formu.
Jak by měla být navržena vnořitelná forma na dřevěné palety?
Forma by měla zohledňovat úhel úkosu, zkosené patky, vůli ve vkládání, výztužná žebra, geometrii vstupu vidlice, tok materiálu, odvětrávání, rovnoměrnost ohřevu a vyjímání z formy.
Které lepidlo je nejlepší pro aplikace lisovaných palet v USA?
Neexistuje jediné nejlepší pojivo. Systémy na bázi MDI mohou zajistit silné spojení odolné proti vlhkosti, zatímco fenolické systémy jsou dobře zavedené pro odolné dřevo. Výběr by měl vzít v úvahu výkon, podmínky procesu, emise, náklady a regulační použitelnost.
Jaké normy se používají pro testování nosnosti lisovaných palet?
Mezi běžné odkazy patří ISO 8611-1:2025, ISO 8611-2:2025 a ASTM D1185-98a(2025) . Vhodná sekvence zkoušek závisí na zamýšleném prostředí pro manipulaci a skladování.
Jak se vypočítá návratnost investic lisovaných palet?
Nejprve odhadněte roční produkci, poté vypočítejte suroviny, pojivo, práci, energii, údržbu, zmetkovitost, odpisy zařízení a amortizaci forem na paletu. Porovnejte výsledné jednotkové náklady s aktuálními náklady na nákup palet a náklady na logistiku.
Jaké jsou nejčastější vady lisovaných palet?
K typickým problémům patří neúplné vyplnění dutiny, povrchové dutiny, nadměrný záblesk, slabá žebra, delaminace, slepení a deformace. Odstraňování problémů by mělo začít s hmotností náplně, vlhkostí, dávkováním pojiva, teplotou formy, historií tlaku a podmínkami chlazení.